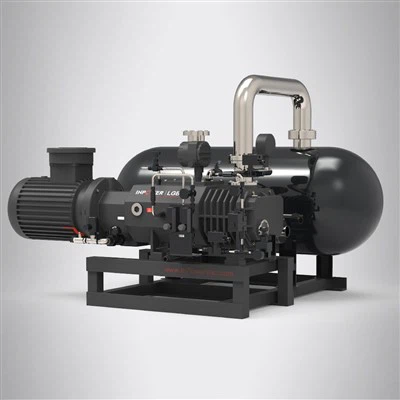
High Vacuum Roots Pump fyrir tómarúm málmvinnslu
Rótardælur með háum lofttæmi þjóna sem-afkastamikil örvun sem er hönnuð til að auka dæluafköst og þrýstingsstöðugleika í tómarúmskerfi iðnaðar fyrir málmvinnslu og varmavinnslu. Roots-stigið, sem er komið fyrir á milli lofttæmishólfsins og viðeigandi bakdælu, flýtir verulega fyrir -dælu niður lotum og viðheldur lágum rekstrarþrýstingi við stöðuga gaslosun.
Tækniforskriftir og tilvísun í líkan
Dæluval verður að vera í samræmi við heildar kerfishönnun. Færibreyturnar hér að neðan lýsa stöðluðum framleiðslulíkönum og sérsniðnum mörkum:
|
Parameter |
Staðlað gerð: ZJP-300 |
Staðlað gerð: ZJP-1200 |
Sérstillingarsvið |
|
Nafndæluhraði |
300 l/s (50 Hz) / 360 l/s (60 Hz) |
1200 L/s (50 Hz) / 1440 L/s (60 Hz) |
150 L/s til 5000 L/s |
|
Fullkominn þrýstingur |
Minna en eða jafnt og 0,04 Pa |
Minna en eða jafnt og 0,04 Pa |
Fer eftir bakkerfi |
|
Mótorafl |
5,5 kW |
15 kW |
Eldföst / sérstök spenna |
|
Inntak / úttak tengi |
DN150 ISO-K |
DN250 ISO-K |
Sérsniðin ANSI / DIN / ISO |
|
Kæliaðferð |
Loft-Kælt / Vatn-Kælt |
Vatn-Kælt |
Ytri varmaskipti |
|
Innsiglunarstillingar |
Vélræn innsigli + O-hringur |
Vélræn innsigli + olíuþétting |
Vinnsla-Sértækar teygjur |
Lykilfæribreytur fyrir kerfisval
Til að ná hámarksafköstum þarf að meta kerfis-stigsvirkni frekar en að treysta á nafndæluhraða eingöngu:
Virkur hraði á móti markþrýstingi:Nafndæluhraði á aðeins við um ákjósanleg þrýstingssvið. Kerfisstærð verður að meta raunverulegt afköst við nákvæman vinnsluþrýsting.
Stuðningsdæluhlutfall:Forlínuþrýstingurinn verður að vera undir leyfilegum hámarksþrýstingsmun á rótarstiginu til að koma í veg fyrir hitauppstreymi og vélrænt álag.
Gasálag og vinnslumengun:Málmvinnsluferli mynda oft málmgufur, agnir og rokgjarna útgasun. Hlífðar síunar- og þéttingargildrur verða að vera samþættar í útreikninga á afkastagetu.
Hólfrúmmál og dæla-Niðurtími:Rýmingargluggar miða fyrirskipa tilskilið tilfærsluhlutfall á milli örvunardælunnar og bakstigsins.
Tómarúm málmvinnsluforrit
Tómarúm bráðnun og afgasun:Skilar háum rúmmálsafköstum á hámarksstigum við losun til að viðhalda stöðugum lágum hlutþrýstingi í vinnslu bráðins málms.
Tómarúmhitameðferð og sintun:Viðheldur jöfnum þrýstingsmörkum yfir hitunar-, geymslu- og kælingarlotur á meðan meðhöndlun bindiefnisbrennslulofttegunda stendur yfir.
Málmhreinsun og eiming:Styður nákvæma þrýstingsstýringu sem þarf til að fjarlægja hlutagufu og há-hreinleika málmhreinsunar.
Kerfisstilling og verndarráðstafanir
Gufu- og agnaeftirlit:Inntakskaldagildrur eða ryksíur verða að vera uppsettar framan við vinnslu forrita sem mynda rokgjörn þéttiefni eða mikið slípiefni.
Hitavörn:Stöðug rekstur nálægt framlínuþrýstingsmörkum krefst vöktaðra kælijakka eða sjálfvirkra mismunadrifsloka.
Meðhöndlun ætandi miðla:Sérstök þéttiefni og tilbúið smurefni eru útfærð á grundvelli sérstakrar vinnslugassamsetningar.
Framleiðslugæði og trygging
Nákvæm vinnsla:CNC prófílfræsing á kraftmiklum snúningum tryggir þétt innra úthreinsun fyrir hámarks rúmmálsskilvirkni.
Dynamic Balancing:Sérhver snúningssett gangast undir kraftmikla jafnvægisprófun til að koma í veg fyrir titring og lengja endingartíma legsins.
Verksmiðjuprófun:Fullbúnar einingar gangast undir lekagreiningu á helíummassarófsmæli og keyra fulla notkun-í prófun. Löggiltar skoðunarskýrslur og verksmiðjuprófunarskýrslur fylgja hverri sendingu.
Kerfisstillingarfyrirspurnarkröfur
Til að fá sérsniðið tæknilegt mat og dæluráðleggingar, vinsamlegast gefðu upp eftirfarandi ferlisbreytur:
- Rúmmál tómarúmshólfs (m3) og markvinnuþrýstingur (Pa eða mbar)
- Nauðsynlegur-dælutími frá loftþrýstingi til markþrýstings (mínútur)
- Vinnslugassamsetning og áætlað gas/gufuálag
- Núverandi bakdælagerð, afköst og rafforskriftir (spenna / tíðni)
- Uppsetningarfótspor eða flansviðmótstakmarkanir
Algengar spurningar
Sp.: Af hverju er bakdæla skylda fyrir dælu með hátæmandi rótum?
A: Hefðbundin Roots tómarúmdæla getur ekki losað beint gegn loftþrýstingi vegna innri úthreinsunarbyggingar. Það byggir á bakdælu til að draga úr forlínuþrýstingi útblásturs í viðunandi mismun.
Sp.: Hvernig hafa málmgufur og -agnir áhrif á Roots dæluna?
A: Ósíaðar málmgufur geta þéttist á köldum innri snúningsyfirborði, sem minnkar notkunarbil. Slípiefni geta skorað snið og legur. Rykgildrur uppstreymis, kuldagildrur eða inntakssíur eru nauðsynlegar verndarráðstafanir.
Sp.: Er hægt að sérsníða dæluna fyrir ó-venjuleg aflgjafa?
A: Já. Hægt er að stilla mótora fyrir staðlaða alþjóðlega aflgjafa, þar á meðal 220V, 380V, 415V, 440V eða 480V við 50 Hz eða 60 Hz, sem og sprengi-kröfur (ATEX / IECEx).
Sp.: Hvernig vel ég rétta afkastagetuhlutfallið á milli Roots dælunnar og bakdælunnar?
A: Staðlað hlutfall er venjulega á bilinu 2:1 til 10:1, allt eftir vinnuþrýstingi og gasálagi. Fyrir hraðar dælu-niðursveiflur eða samfellda háþrýstingsgasálag er mælt með lægra hlutfalli eða framhjáhlaupslínu til að koma í veg fyrir hitauppstreymi.
Sp.: Hvaða skjöl eru veitt fyrir alþjóðleg B2B innkaup?
A: Staðlaðir skjalapakkar innihalda tæknileg gagnablöð fyrir vörur, almennar teikningar, upplýsingar um flanstengingar, lekaprófunarvottorð frá verksmiðju, notkunar- og viðhaldshandbækur og varahlutalista sem mælt er með.
maq per Qat: hár lofttæmi rót dæla fyrir lofttæmi málmvinnslu, Kína hár tómarúm rót dæla fyrir tómarúm málmvinnslu framleiðendur, birgja, verksmiðju